

Índice
- 1. Por qué las juntas de concreto prefabricado requieren un enfoque de sellado diferente al del concreto colado in situ
- 2. Capacidad de movimiento: la cifra más importante
- 3. Compatibilidad con el sustrato: no todo el concreto prefabricado es igual
- 4. Selección de la química del sellador para juntas de prefabricados
- 5. Detalles de diseño de juntas que afectan el rendimiento del sellador
- 6. Errores comunes en la especificación de selladores para prefabricados
- 7. Conclusión: especifique por rendimiento, no solo por categoría de producto
La construcción con concreto prefabricado avanza rápido: los paneles se moldean fuera de la obra, se curan en condiciones controladas y se ensamblan en el lugar en una fracción del tiempo que requiere la construcción colada in situ. Sin embargo, esa ventaja de rapidez desaparece rápidamente si el sellador de juntas entre paneles falla al cabo de unos pocos años, obligando a realizar reparaciones por infiltración de agua en un edificio que se suponía de bajo mantenimiento. Esta guía explica qué diferencia realmente a un sellador de juntas para prefabricados de un sellador de construcción general, y cómo especificarlo correctamente para las condiciones de movimiento y exposición que experimentan las juntas de prefabricados.
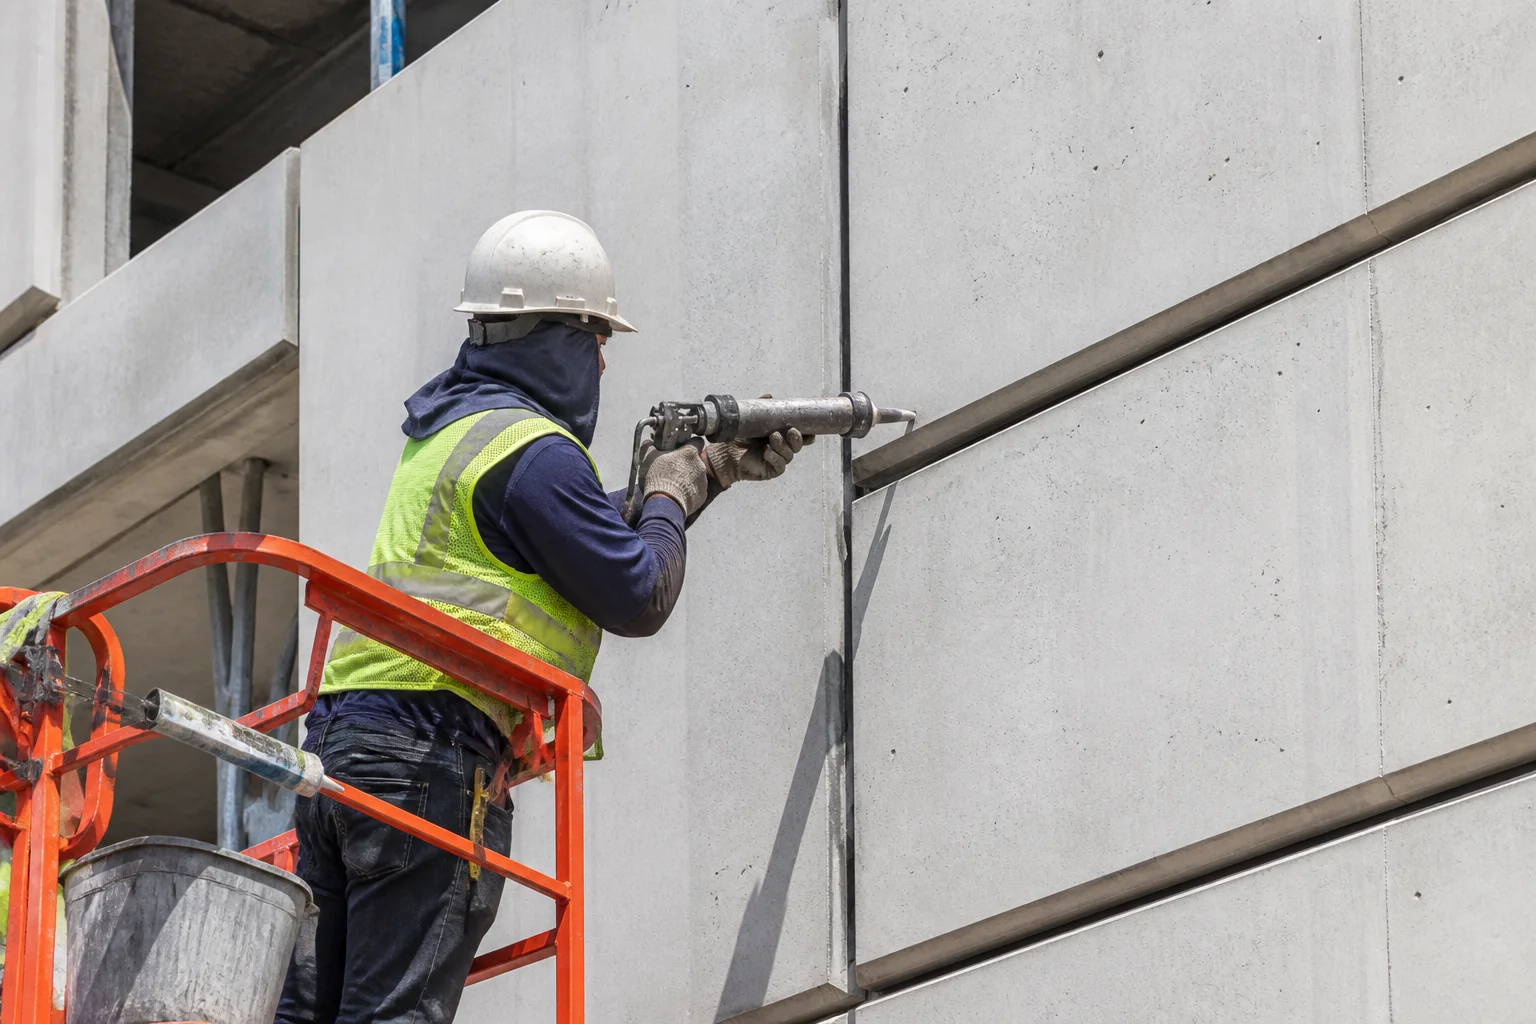
Por qué las juntas de concreto prefabricado requieren un enfoque de sellado diferente al del concreto colado in situ
Las juntas de paneles prefabricados se comportan de manera diferente a las grietas de concreto monolítico o a las juntas de dilatación en estructuras coladas in situ, por tres razones estructurales:
- Las juntas entre paneles son juntas de movimiento diseñadas, no grietas fortuitas. Son holguras de ingeniería diseñadas para absorber la dilatación térmica, la deflexión por cargas de viento y los movimientos sísmicos menores entre paneles con soporte independiente.
- Las tolerancias de ancho de junta suelen ser mayores y más variables que las de las juntas de control coladas in situ, ya que las dimensiones de los paneles prefabricados y la alineación durante la instalación introducen una mayor variabilidad.
- Los diseños de juntas de dos etapas y de sellado posterior son comunes en fachadas prefabricadas, lo que significa que el sellador puede requerir trabajar junto con un cordón de respaldo compresible y, en sistemas de fachada ventilada, una barrera de aire/agua detrás de la junta visible.
Capacidad de movimiento: la cifra más importante
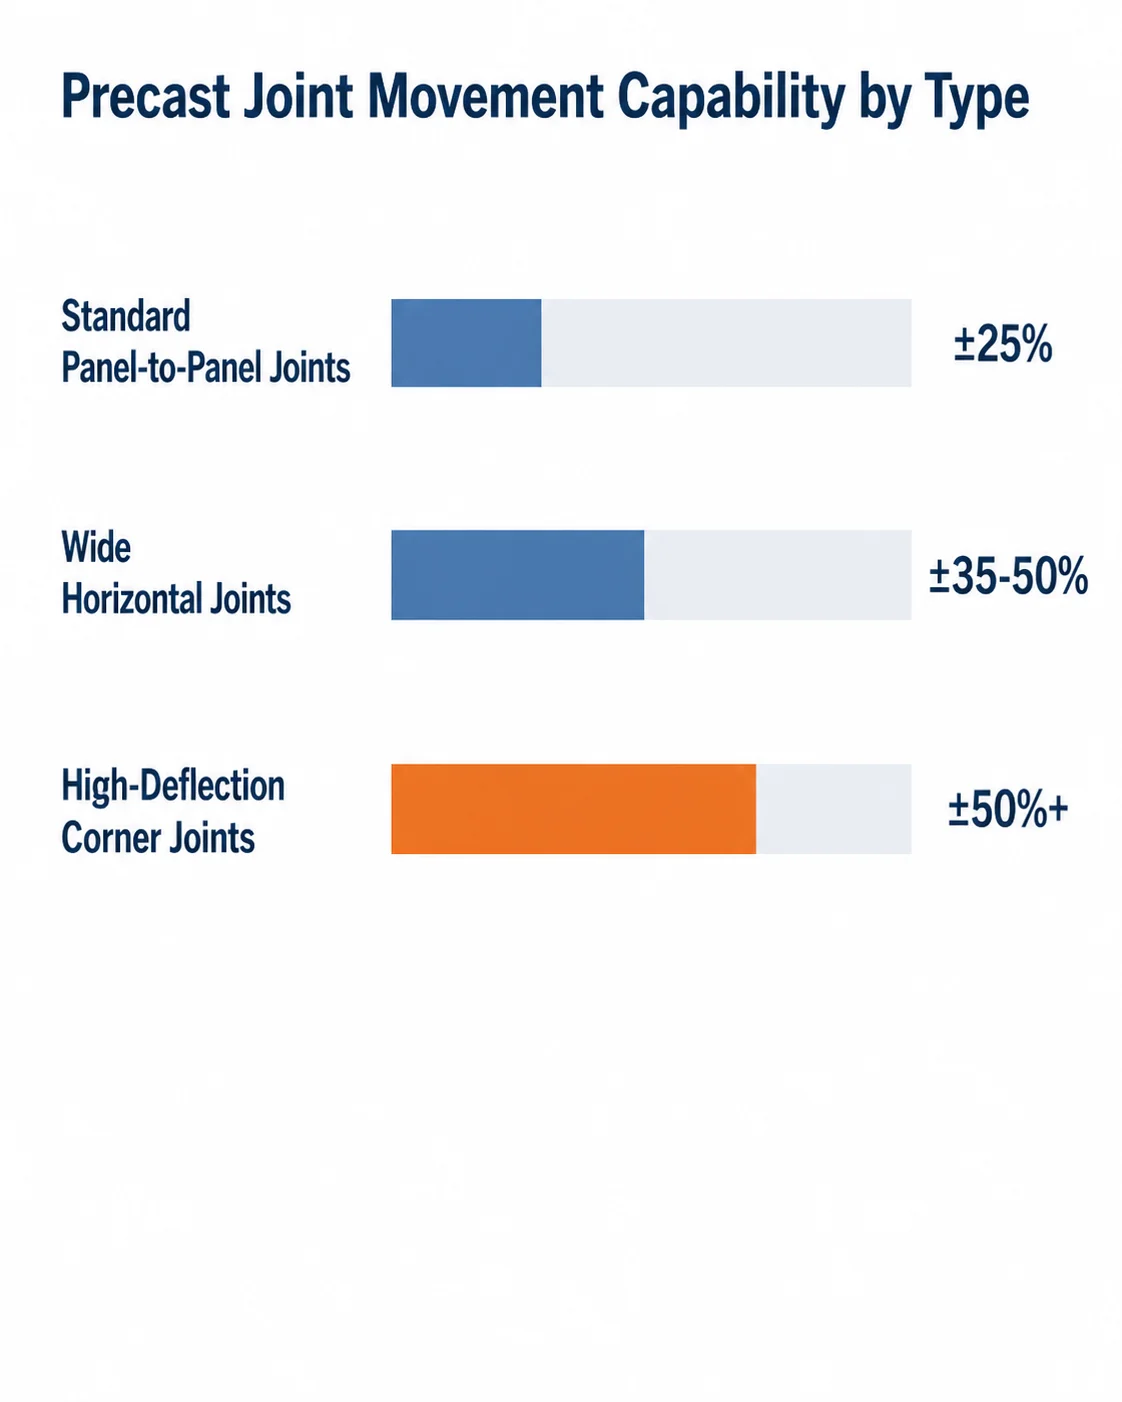
La especificación individual más importante para un sellador de juntas de prefabricados es su capacidad de movimiento, expresada como porcentaje del ancho de la junta (p. ej., ±25%, ±35%, ±50%). Este número indica cuánto puede expandirse y contraerse la junta con respecto a su ancho de instalación original sin que el sellador se desgarre o pierda adherencia.
| Tipo de junta | Rango de movimiento típico requerido | Clase de sellador generalmente requerida |
|---|---|---|
| Juntas verticales estándar entre paneles | ±25% | Sellador de movimiento medio (muchos poliuretanos monocomponentes/multicomponentes) |
| Juntas horizontales anchas con exposición a ciclos térmicos | ±35% a ±50% | Silicona de alto movimiento o híbrido de alto rendimiento (polímero MS) |
| Juntas cerca de esquinas del edificio/zonas de alta deflexión | ±50% o según especificación del ingeniero | Silicona de alto movimiento, a menudo especificada directamente por el ingeniero estructural |
Subestimar la capacidad de movimiento en la especificación es una de las fallas más comunes y costosas en selladores de prefabricados: un sellador clasificado para ±25% instalado en una junta que experimenta un movimiento real de ±40% terminará desgarrándose en la línea de unión, sin importar lo bien que se haya aplicado.
Compatibilidad con el sustrato: no todo el concreto prefabricado es igual
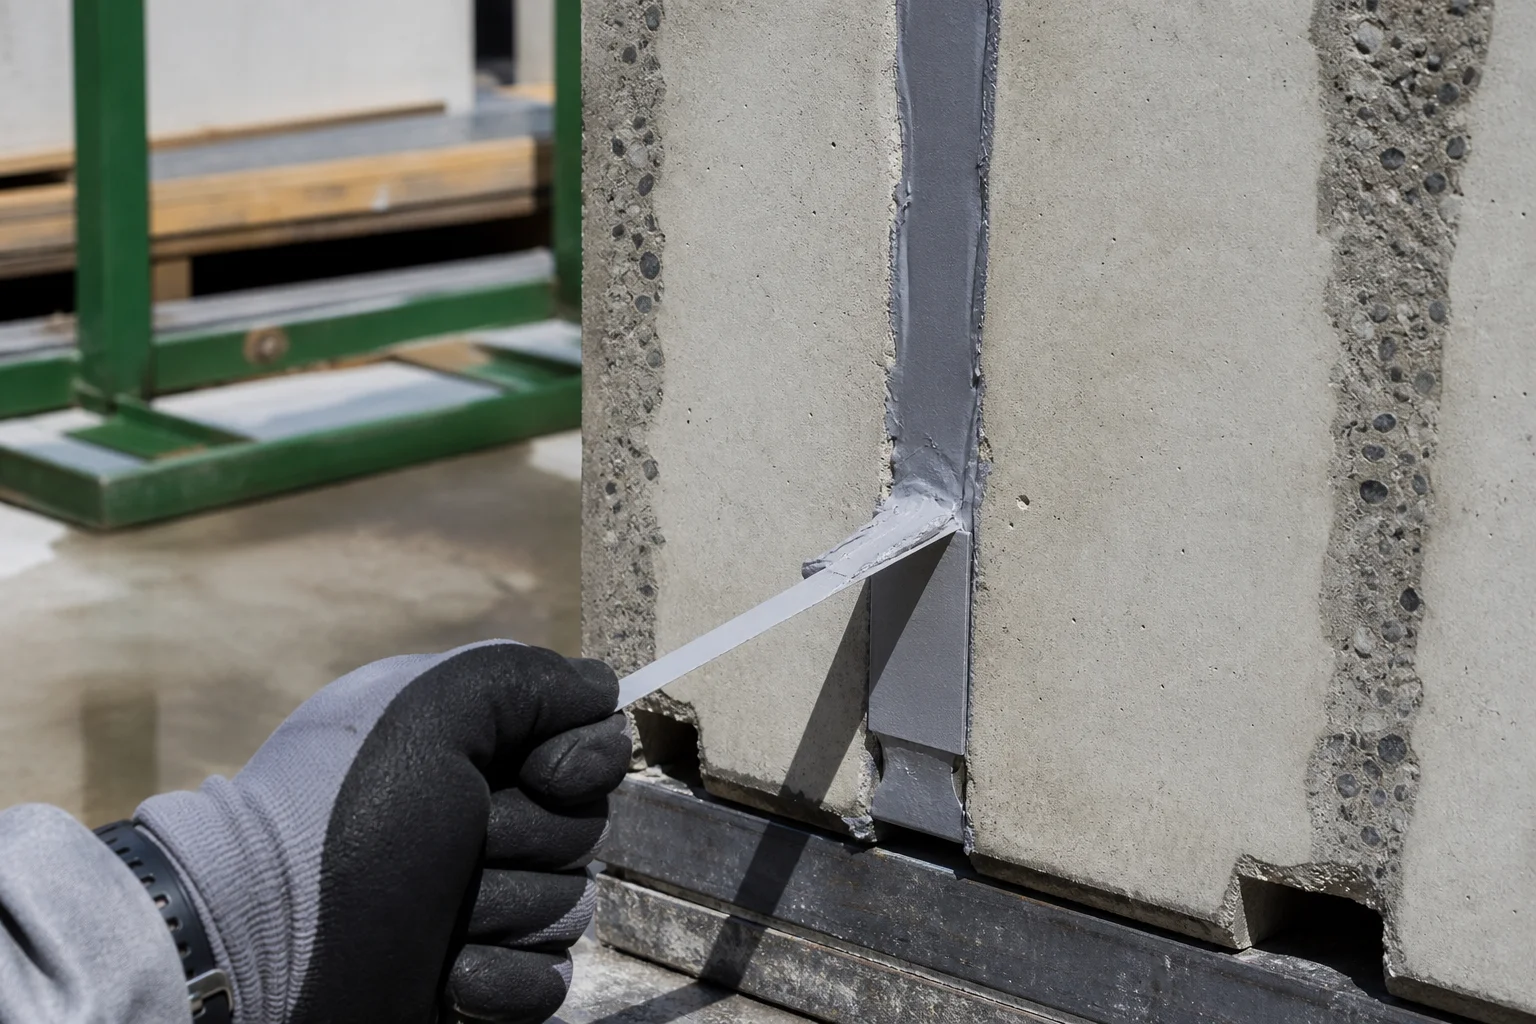
Los paneles de concreto prefabricado se tratan con frecuencia con agentes desmoldantes, compuestos de curado y recubrimientos superficiales durante su fabricación; todo lo cual puede interferir con la adherencia del sellador si no se atiende:
- Residuos de agentes desmoldantes en la superficie de la junta impiden la unión adecuada de la imprimación y el sellador; las especificaciones deben exigir la limpieza o el desbaste ligero de las superficies de la junta antes de aplicar el sellador.
- Acabados arquitectónicos y revestimientos (superficies de agregado expuesto, grabadas al ácido o pintadas) pueden requerir una combinación de sellador e imprimación probada específicamente para ese acabado.
- Compatibilidad con el sistema de aislamiento y barrera de vapor del panel es fundamental en fachadas ventiladas y paneles prefabricados con aislamiento térmico.
Selección de la química del sellador para juntas de prefabricados
- Silicona: preferido para juntas de alto movimiento y exposición prolongada a los rayos UV en juntas de fachada expuestas; requiere una imprimación compatible en la mayoría de las superficies de prefabricados para una adherencia confiable a largo plazo.
- Poliuretano: común para juntas de movimiento estándar donde la capacidad de ser pintado o la exposición bajo rasante o en cubiertas de plazas es un factor clave; consulte nuestra Guía de proveedores de selladores de poliuretano para conocer los criterios de selección.
- Polímero MS (híbrido): cada vez más especificado donde se requiere la combinación de capacidad de pintado, adherencia sin imprimación a concreto húmedo o texturizado y una alta capacidad de movimiento; consulte nuestra Polímero MS vs. silicona comparativa.
Detalles de diseño de juntas que afectan el rendimiento del sellador
- Dimensionamiento y compatibilidad del cordón de respaldo. Controla la relación profundidad-ancho del sellador y debe ser un material de celda cerrada o compatible que no libere gases ni se adhiera al sellador.
- Relación profundidad-ancho de la junta. Una relación incorrecta reduce la capacidad del sellador para estirarse y comprimirse sin tensiones internas excesivas.
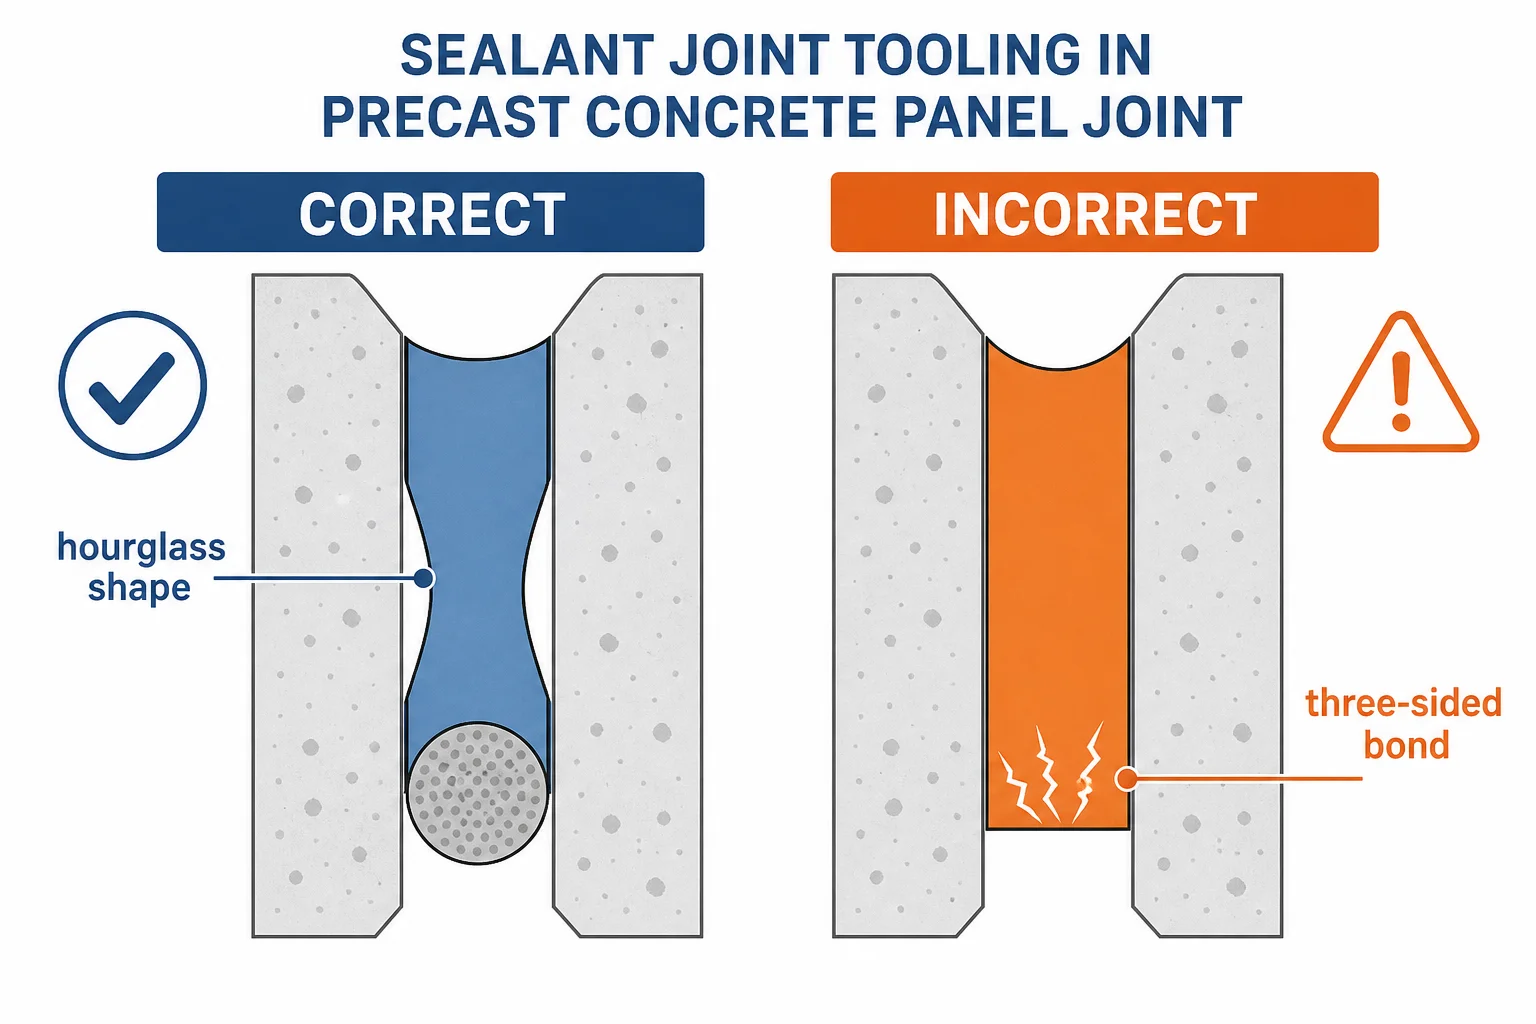
- Prácticas de alisado y elementos antiadherentes. Un alisado adecuado garantiza que el sellador solo se adhiera a las dos caras deseadas de la junta, lo cual es esencial para permitir un movimiento en forma de reloj de arena en lugar de desgarrarse.
Errores comunes en la especificación de selladores para prefabricados
- Especificar por nombre de producto en lugar de por clase de rendimiento. Deja demasiado margen para sustituciones de bajo rendimiento durante la ingeniería de valor.
- Ignorar la compatibilidad con el agente desmoldante durante la especificación. Con frecuencia se detecta demasiado tarde, durante la instalación.
- No hacer coincidir la imprimación con el acabado superficial específico del prefabricado. Una imprimación que funciona en prefabricados lisos puede no tener el mismo desempeño en paneles con revestimiento o agregado expuesto.
- Dimensionar por debajo el ancho de la junta con relación al movimiento previsto del edificio. Somete incluso a un sellador correctamente clasificado más allá de su rango de movimiento ensayado.
- Omitir una prueba de adherencia o maqueta en obra antes de la aplicación en producción completa.
Conclusión: especifique por rendimiento, no solo por categoría de producto
La selección de selladores para juntas de concreto prefabricado depende de adaptar la capacidad de movimiento al movimiento de diseño real de la junta, verificar la compatibilidad del sustrato con el acabado del prefabricado y el agente desmoldante utilizado, y aplicar las prácticas adecuadas para el cordón de respaldo y el alisado. Explore en Joobond las gamas de Sellante de poliuretano y Sellante de silicona con formulaciones adaptadas para aplicaciones en juntas de paneles prefabricados.
 English
 العربية
 Español de México
 Русский
 Tiếng Việt
 Português do Brasil
 Bahasa Indonesia
 Türkçe